陕西汇云逸废气处理设备在涂装车间的应用方案
涂装车间废气治理的难点与破局
涂装线产生的VOCs废气成分复杂,包含苯系物、酯类及酮类溶剂,且风量大、浓度波动剧烈。传统单一活性炭吸附法不仅更换频繁、危废处置成本高,还极易因温湿度变化导致吸附效率骤降。针对此类工况,陕西汇云逸环保设备有限公司在多年环保工程实践中,推荐采用“干式过滤+沸石转轮浓缩+蓄热氧化(RTO)”组合工艺,这套方案在陕重汽及比亚迪配套产线均有落地案例。
核心原理与预处理细节
沸石转轮的核心在于疏水分子筛的吸附选择性——它优先捕获大分子VOCs,水分子则随气流穿过,从而规避了活性炭怕湿的先天缺陷。但前提是废气处理前必须做好漆雾拦截。我们通常设置两级过滤:首道采用F5级板式滤料去除大颗粒漆渣,二道升级为F7级袋式滤料精滤亚微米级气溶胶。若忽略此环节,漆雾会不可逆地堵塞转轮微孔,导致整体环保设备寿命缩短60%以上。
实际操作中,还需严格控制进入转轮的废气相对湿度在80%RH以下。若车间在冬季或雨季湿度超标,需在表冷段后增设除湿盘管,将露点温度降至5℃以下,这一细节直接影响浓缩倍数与氧化效率。
实操参数与能耗优化
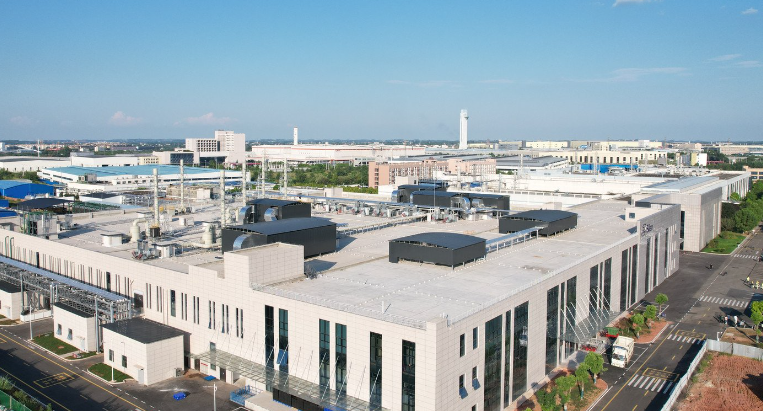
以某商用车驾驶室涂装线为例,原排风量120,000m³/h,浓度在200-600mg/m³间波动。我们采用三床式RTO,设定浓缩倍数15:1,使进入氧化炉的风量缩减至8,000m³/h。RTO炉膛温度维持在820-850℃,热回收效率稳定在95%以上。当废气浓度高于1.5g/m³时,设备可切换至节能设备模式,利用氧化反应自持热量,天然气补燃量近乎为零。
- 沸石转轮浓缩倍数:10-20倍可调
- RTO净化效率:≥98%(实测苯系物出口浓度<10mg/m³)
- 漆雾过滤压差监控:初始≤150Pa,报警值800Pa
值得强调的是,我们为每套系统配备了PLC自动反吹与离线脱附程序,转轮冷却区与脱附区温差控制误差不超过±3℃,这确保了三年内转轮吸附效率衰减不超过5%。
与之配套的污水处理单元同样关键。涂装废水含高浓度COD及重金属,我们采用“混凝沉淀+气浮+MBR生物膜”工艺,出水可回用于前处理喷淋段,实现厂区水资源的梯级利用。这种环境治理的整体思维,能帮业主将综合运行成本压缩至每立方米废气约2.8元——相比单一催化燃烧工艺,能耗降低近40%。
数据对比:从合规到降本
对比两项改造前后的实际运行数据:旧有活性炭系统年耗更换炭体120吨,危废处置费约86万元;而新系统仅产生少量废滤棉与浓缩残液,年危废量下降至14吨。同时,RTO出口非甲烷总烃浓度从原先的80mg/m³降至8mg/m³,稳定满足《挥发性有机物无组织排放控制标准》特别排放限值。这样的环保设备升级,通常能在2.5年内通过节省的能耗与危废费用收回投资。
若您的产线正面临环保督查压力,或希望在节能减排上更进一步,不妨直接联系陕西汇云逸环保设备有限公司获取定制化风量核算与工艺比选报告。我们提供从环评咨询、设备制造到运维托管的全链条服务,确保每一分环保投入都转化为实实在在的生产力。